

木托盤的生產質量如何檢測?
信息來源:m.longzhupack.cn 發布時間:2026.07.13
木托盤的生產質量檢測需通過系統化流程把控,確保其承載性能、耐久性及安全性符合行業標準。檢測流程主要分為原材料篩選、生產過程監控及成品檢驗三個階段。
一、原材料檢驗
重點檢測木材含水率(需控制在18%-22%)、材質等級及是否存在蟲蛀、裂紋等缺陷。需使用濕度計多點抽樣檢測,剔除節疤超標(直徑超過板寬1/3)或帶有腐朽的原料。根據用途選擇硬木(樺木、松木)或軟木,承重部位木材紋理應順直。
二、生產過程控制
1. 尺寸精度:使用卡尺、卷尺檢測托盤長寬高公差,要求±3mm以內,重點檢查鋪板間距均勻性;
2. 結構強度:驗證橫梁與縱梁的垂直度誤差(應<2°),檢測釘接/螺接部位的緊固度(釘頭需完全嵌入,無松動);
3. 工藝標準:檢查倒角處理是否規范(邊緣圓弧半徑≥2mm),防滑條安裝位置準確性。
三、成品質量檢測
1. 載荷測試:按ISO8611標準進行集中載荷(額定載重1.4倍)、均布載荷(額定1.1倍)及叉舉測試,檢測變形量(應<5%);
2. 穩定性測試:模擬運輸振動環境,檢測結構是否松動;
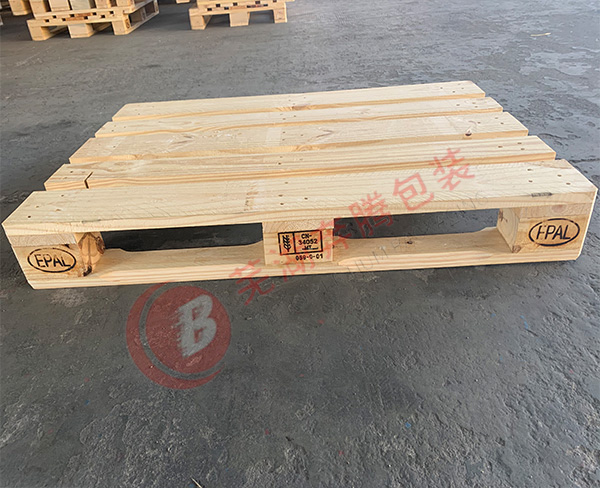
3. 外觀檢驗:表面刺、翹曲,木構件無劈裂,熏蒸處理需符合ISPM15標準(持有IPPC標識);
4. 環境適應性:高濕度環境(RH90%)48小時測試后,含水率變化不超過3%。
企業應建立質量追溯體系,關鍵工序保留檢測記錄。建議定期委托第三方機構進行破壞性測試,驗證極限承載能力。通過全流程質量管控,可確保木托盤達到800-1500次循環使用的行業基準。
上一條:木托盤是否需要防鼠害處理?
下一條:木托盤能否定制LOGO?


